比泽尔螺杆压缩机制冷压缩机加工技术解析
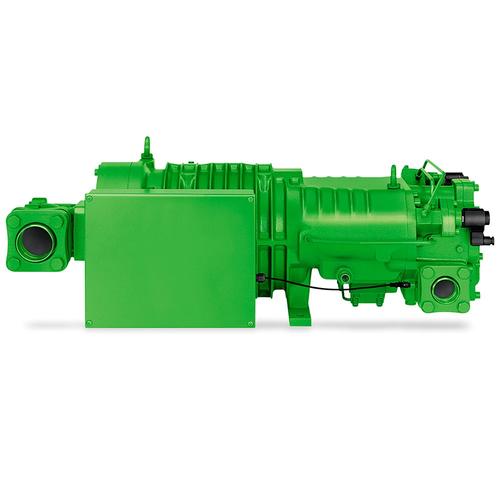
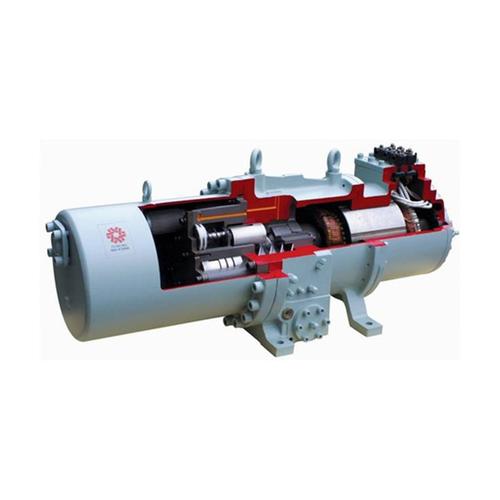
比泽尔(BITZER)作为全球制冷压缩机的领先品牌,其螺杆压缩机以高效、可靠、长寿命著称,广泛应用于冷库、空调、热泵及工业制冷领域。比泽尔螺杆压缩机的制冷压缩机加工究竟有何独特之处?本文将从核心部件加工、材料选择、工艺控制等方面进行系统解析。
一、核心部件加工要点
比泽尔螺杆压缩机的核心是阴阳转子(螺杆)。转子的加工精度直接决定压缩机的容积效率、噪音和振动水平。加工流程主要包括:
- 转子毛坯锻造:采用高强度合金钢(如42CrMo),经锻造消除内部缺陷,获得致密流线。
- 粗车与精车:在数控车床上完成转子外圆、端面及中心孔的粗加工和半精加工,保证同轴度在0.005mm以内。
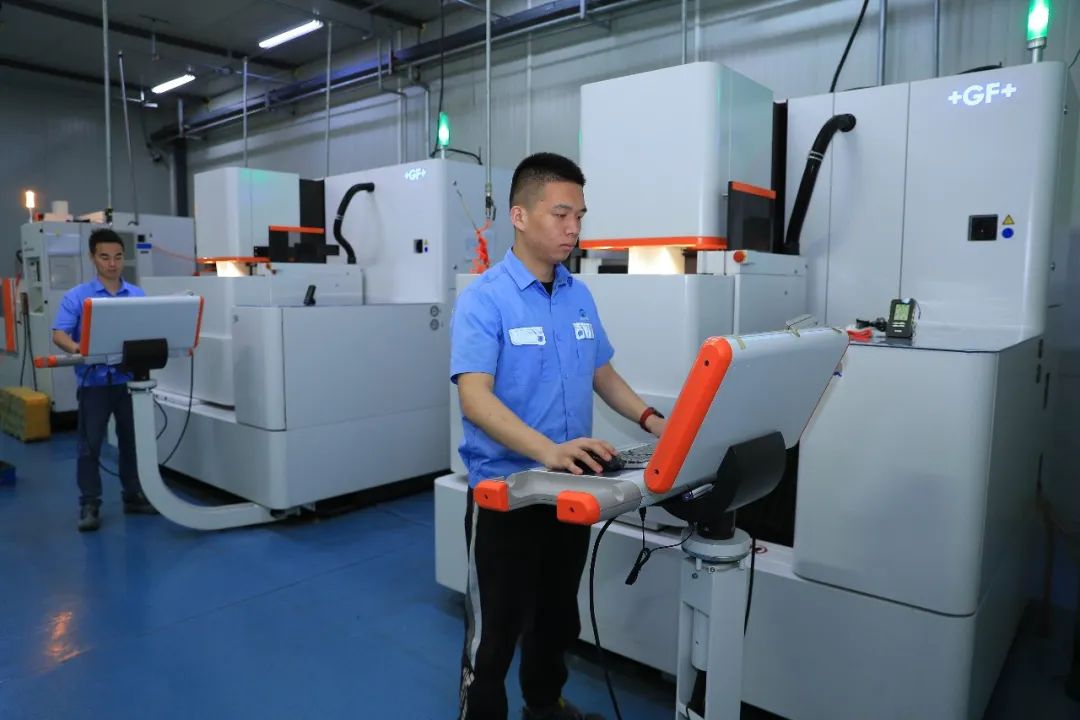
- 转子型线铣削:使用专用数控转子铣床或磨床,按照比泽尔专利型线(如SRM、Sigma型线)进行成形加工。型线精度可达微米级,表面粗糙度Ra≤0.4μm。
- 热处理与精磨:渗碳淬火后硬度达HRC58-62,再由高精度磨床修磨型面,确保啮合间隙均匀(通常±0.01mm)。
二、机体与轴承座加工
机体是压缩机的骨架,承载转子、轴承和油路。加工关键点:
- 采用高强度铸铁(HT250)或铸钢,经时效处理消除内应力。
- 数控龙门铣镗床一次装夹完成轴承座孔、端面及定位销孔的加工,孔径公差H6,位置度≤0.02mm。
- 吸气端和排气端平面度≤0.01mm,确保密封可靠。
- 滑阀调节机构(容量调节)的导向槽加工精度直接影响能效,采用慢走丝线切割或精密铣削,配合间隙0.02-0.04mm。
三、轴承与密封件加工
比泽尔螺杆压缩机常采用滚动轴承或滑动轴承。滑动轴承由高锡铝合金或PTFE复合材料制成,加工需保证油楔形状和配合间隙(通常0.03-0.06mm)。轴封采用机械密封或石墨环密封,动静环研磨平面度≤0.0009mm(1个光带),确保无泄漏。
四、装配与检测
加工完成后,装配在恒温洁净车间进行。关键控制:
- 转子啮合间隙调整:通过调整垫片或选配轴承,使间隙在0.02-0.05mm。
- 喷油孔与油路清洁度:必须通过高压清洗,保证NAS 7级清洁度。
- 性能测试:包括气密性试验(1.5倍设计压力)、排气量测试、能效比(COP)测试及噪音振动测试。
五、技术难点与对策
- 转子型线变形:热处理后易变形,采用真空淬火+深冷处理,再精磨修正。
- 轴承座孔同轴度:使用在线测量与补偿加工,或采用坐标镗床确保。
- 表面质量:引入超精加工(如珩磨、抛光)降低摩擦损耗。
六、行业趋势
随着变频技术与环保冷媒(如R513A、R1234ze)的应用,比泽尔螺杆压缩机加工正向更高精度、更低泄漏、更长寿命方向发展。智能制造(MES系统、刀具监控)正在提升加工一致性。对于维修或国产化替代,需严格遵循原厂公差与材料标准,否则将影响整机能效与可靠性。
比泽尔螺杆压缩机的制冷压缩机加工是一项集材料学、精密机械与制冷工艺于一体的系统工程。只有掌握核心加工技术,才能制造出媲美原厂性能的压缩机部件。
如若转载,请注明出处:http://www.dw-jz.com/product/19.html
更新时间:2026-09-15 10:35:55