制冷压缩机加工 从零部件到高效制冷核心的制造工艺全景
制冷压缩机被誉为制冷系统的“心脏”,其加工质量直接决定了整机能效、噪声、寿命与可靠性。随着冷链物流、数据中心冷却、商用空调及新能源汽车热管理等领域的快速发展,制冷压缩机加工正从传统的机械加工模式向高精度、自动化、柔性化方向演进。本文围绕制冷压缩机加工的关键环节、工艺难点与发展趋势展开分析,为行业从业者提供系统参考。
一、制冷压缩机加工的核心部件与工艺链条
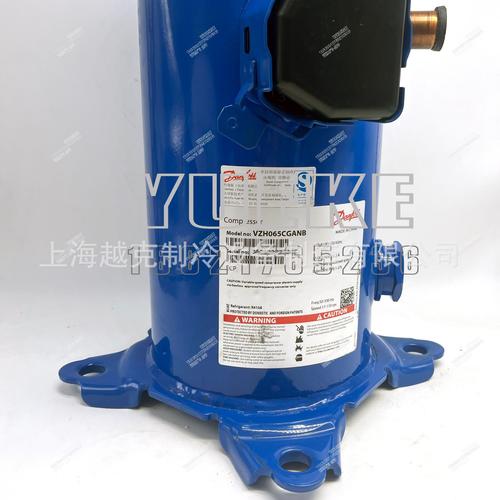
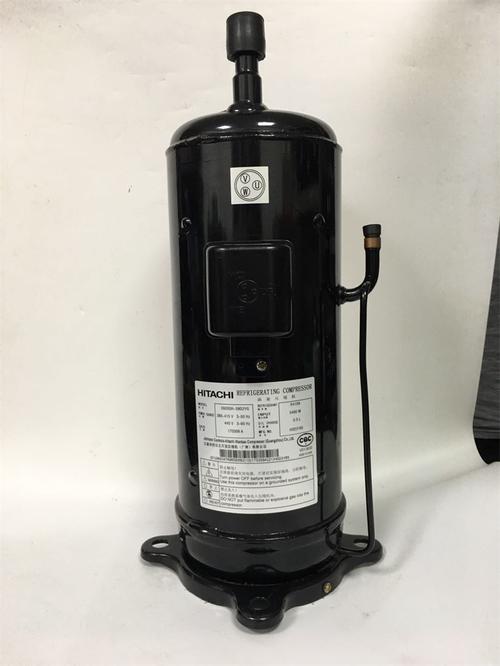
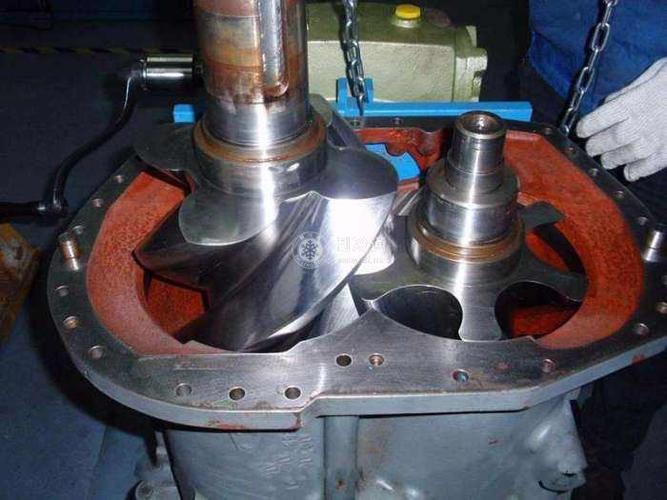
制冷压缩机种类繁多,常见的有活塞式、转子式、涡旋式和螺杆式。不同结构对应不同的加工重点,但总体工艺流程可归纳为:毛坯制备—粗加工—精加工—热处理—表面处理—装配—性能测试。
以涡旋压缩机为例,其核心零件包括动涡旋盘、静涡旋盘、主轴、机架和壳体。涡旋型线的加工精度要求极高,型线轮廓度通常需控制在微米级,否则将导致气体泄漏、能效下降和振动噪声增大。转子式压缩机的关键零件则是气缸、滚子、滑片和曲轴,气缸内孔的圆度、圆柱度及表面粗糙度直接影响到压缩腔的密封性能。
二、关键加工技术:精度与效率的双重追求
1. 精密数控加工
涡旋型线、气缸内孔等复杂型面普遍采用高精度数控加工中心完成。五轴联动加工技术可实现一次装夹多面加工,减少重复定位误差。对于涡旋盘,专用数控铣削配合高刚度刀具可保证型线精度稳定在±3μm以内。
2. 磨削与超精加工
曲轴轴颈、气缸内孔等配合表面需经过粗磨、精磨和超精加工。超精加工可使表面粗糙度达到Ra0.1μm以下,有效降低摩擦功耗与磨损速率。部分高端产品还引入珩磨工艺,在孔壁形成交叉网纹,提升储油与密封能力。
3. 热处理与表面工程
压缩机零件长期处于高温、高压和润滑介质环境中,对材料性能要求苛刻。渗碳淬火、氮化处理可显著提升齿轮、曲轴等零件的表面硬度和耐磨性。转子式压缩机的滑片常采用类金刚石涂层(DLC)或氮化铬涂层,以降低摩擦系数并抑制磨损。
4. 洁净度控制与去毛刺
制冷压缩机内部若残留金属屑或毛刺,会划伤配合面、堵塞毛细管,甚至导致电气短路。因此,加工后需通过多级清洗、超声清洗和去毛刺工艺(如电解去毛刺、磨粒流去毛刺)确保零件清洁度满足规定标准。
三、加工难点与质量控制要点
制冷压缩机加工的难点集中在三个方面:一是薄壁件易变形,如壳体、气缸体在夹紧力和切削热作用下易产生形位公差超差;二是批量一致性要求高,压缩机的年产量常达数百万台,加工设备与工艺必须具备高重复精度;三是密封配合面零缺陷,任何微小的划痕或尺寸偏差都可能导致制冷剂泄漏。
在质量控制上,企业普遍采用在线测量与统计过程控制(SPC)相结合的方式。三坐标测量机用于抽检关键尺寸,气动量仪和电子塞规则用于生产线快速检测。泄漏测试是压缩机装配后的必备工序,通常采用氦检或卤素检漏法,精度可达每年克级泄漏量。
四、自动化与智能制造趋势
当前,制冷压缩机加工正加速向自动化产线转型。机器人上下料、自动换刀、在线检测和自适应补偿构成柔性加工单元的基本配置。数字化车间通过采集机床主轴负载、刀具磨损和温度补偿数据,实现工艺参数的动态优化。部分领先企业已引入数字孪生技术,在虚拟环境中模拟加工过程,缩短新品试制周期。
新能源汽车电动压缩机对轻量化和NVH性能提出更高需求,推动铝合金壳体加工、薄壁件低应力切削和动平衡精度控制等工艺持续升级。
五、
制冷压缩机加工是一项融合精密机械加工、材料工程与质量控制的系统性制造技术。其核心在于以高精度、高一致性和高洁净度保障压缩机的密封性与能效。面向随着智能制造与新材料工艺的深入应用,制冷压缩机加工将朝着更精密、更高效、更绿色的方向持续进化,为整个制冷产业链提供坚实支撑。
如若转载,请注明出处:http://www.dw-jz.com/product/37.html
更新时间:2026-10-31 14:57:43