SB263H8A C-SBN263H8A 制冷压缩机加工技术与应用解析
在制冷设备的核心部件中,制冷压缩机扮演着心脏的角色,其性能直接决定了整个系统的能效、可靠性与寿命。SB263H8A 与 C-SBN263H8A 型号压缩机在中小型商用及工业制冷领域备受关注。本文将围绕这两款压缩机的结构特点、加工工艺及生产中的关键技术展开分析,为从业者提供参考。
一、SB263H8A 与 C-SBN263H8A 压缩机概述
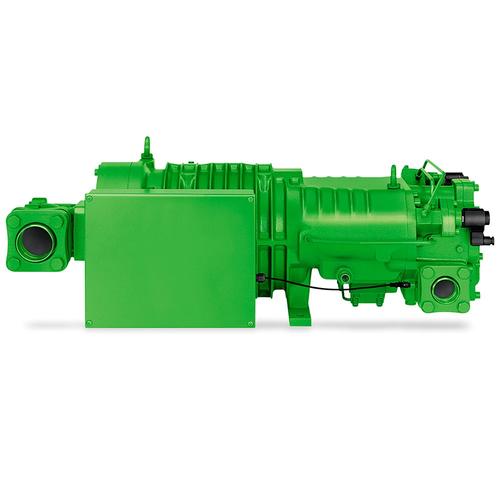
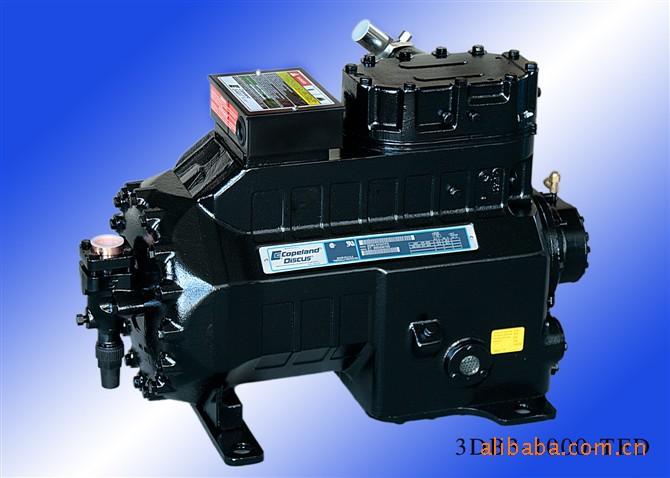
SB263H8A 和 C-SBN263H8A 属于同一系列的半封闭活塞式制冷压缩机,通常应用于中低温冷库、冷冻柜、制冰机及工艺冷却等场景。两者在排量、缸径及主要性能参数上基本一致,C-SBN263H8A 多为特定品牌或出口型号的补充命名。该系列压缩机采用双缸或四缸设计,使用 R404A、R507A、R22 等制冷剂,具有结构紧凑、能效比高等特点。
二、压缩机主要零件与材料要求
制冷压缩机的加工质量始于合理的材料选择与严格的毛坯控制。核心零件包括:
· 机体(曲轴箱):通常采用高强度灰铸铁 HT250 或球墨铸铁,需保证足够的刚性与减振性。
· 曲轴:采用球墨铸铁 QT700-2 或锻钢,轴颈表面需经高频淬火或氮化处理,硬度达 HRC50 以上。
· 连杆:常为锻钢或粉末冶金,大头瓦与曲柄销配合间隙需精加工保证。
· 活塞与活塞环:铝合金活塞减轻往复惯量,活塞环采用合金铸铁镀铬。
· 气缸盖与阀板:阀板组件包含排气阀片、吸气阀片,材料多为弹簧钢带。
三、关键加工工艺流程
型 SB263H8A 压缩机的加工涵盖铸造、机加工、热处理及装配测试四大环节。主线工艺如下:
1. 机体加工
铸件经时效处理后,首先以曲轴孔与气缸孔为主要加工对象。使用加工中心或专机线,先粗镗曲轴孔与气缸孔,留精加工余量;随后精镗曲轴孔至 IT6-IT7 级精度,圆柱度控制在 0.01mm 以内。气缸孔精镗后需进行珩磨,使内孔粗糙度达 Ra0.4μm,并与曲轴孔保持严格的垂直度与位置度。
2. 曲轴加工
曲轴加工包括中心孔打眼、主轴颈与连杆颈粗车、精车、磨削及表面强化。主轴颈与连杆颈的圆度需小于 0.005mm,油道孔需去毛刺并清洗。热处理后磨削是保证轴颈尺寸与粗糙度的关键。
3. 连杆与活塞加工
连杆大小头孔在镗床上精镗,保证平行度。活塞外圆精车后,活塞环槽需侧面磨削。热装活塞销时控制加热温度与配合过盈量。
4. 阀板与气缸盖加工
阀板平面度要求非常高(通常 0.01mm 以内),采用双端面磨或研磨工艺。阀片槽与气阀孔需进行 NC 铣削及去毛刺。
5. 装配与检测
采用无尘装配线,按扭矩要求紧固缸盖螺栓。装配后必须经过空载运转、排气量测试、气密性试验及性能抽检,确保 C-SBN263H8A 压缩机的制冷量、输入功率与 COP 达标。
四、加工难点与工艺优化
1. 曲轴孔与气缸孔的垂直度控制
两孔系的位置精度直接决定压缩机的泄漏与磨损。在加工中心上使用一次装夹完成多面加工,配合在线测量补偿,可稳定合格率。
2. 气缸镜面质量
珩磨工艺参数如往复速度、旋转速度、网纹角度(通常 45°交叉)需根据铸铁硬度调试,以获得储油和密封兼顾的表面。
3. 阀片与阀板的密封面加工
阀板平面采用高精度双端面磨床,粗磨与精磨分开,并配合交叉研磨工艺,有效减少高压气体泄漏的可能性,提高压缩机可靠性。
如若转载,请注明出处:http://www.dw-jz.com/product/10.html
更新时间:2026-09-15 22:45:45